Nicht jeder Fehler sieht gleich aus. Ein Kratzer kann an unterschiedlichen Stellen auftreten, seine Länge verändern oder sich nur schwach vom Hintergrund abheben. Gleichzeitig sind nicht alle sichtbaren Unterschiede ein Qualitätsmangel: Oberflächen und natürliche Materialien können variieren, ohne dass ein Produkt deshalb unbrauchbar wird. Für die automatisierte Sichtprüfung entsteht daraus eine anspruchsvolle Aufgabe. Sie muss relevante Fehler erkennen und akzeptable Unterschiede tolerieren.
Klassische Bildverarbeitung löst viele Prüfaufgaben mit festgelegten Merkmalen und Regeln. Konturen, Positionen, Kontraste oder Abmessungen lassen sich gezielt auswerten. Schwieriger wird es, wenn sich ein Fehler nicht eindeutig durch solche Merkmale beschreiben lässt oder wenn die zulässige Erscheinungsvielfalt eines Produkts groß ist. Genau hier setzen KI-basierte Verfahren an: Sie lernen anhand von Bildern, welche Merkmale für eine Klassifikation oder Fehlererkennung relevant sind.
Das macht klassische Bildverarbeitung nicht überflüssig, im Gegenteil: Die Lösungen von Mitsubishi Electric, SICK und Cognex zeigen, wie beide Ansätze zusammenwirken und Prüfprozesse dadurch effizienter, zuverlässiger und treffsicherer werden. Messbare Eigenschaften bleiben regelbasiert überprüfbar, während lernende Werkzeuge Aufgaben mit variablen Erscheinungsbildern übernehmen.
Aus Beispielen wird ein Prüfmodell
Bei einer regelbasierten Prüfung beschreibt der Entwickler, woran ein Fehler zu erkennen ist. Bei einem lernenden Verfahren verschiebt sich ein Teil dieser Arbeit zur Auswahl und Aufbereitung der Beispiele. Bilder werden gesammelt, kategorisiert und gegebenenfalls markiert. Anschließend entsteht daraus ein Modell, dessen Ergebnisse vor dem produktiven Einsatz bewertet werden müssen. Mitsubishi Electric beschreibt diesen Ablauf für MELSOFT VIXIO ausdrücklich mit getrennten Schritten für Datenaufbereitung, Modellbildung und Validierung.
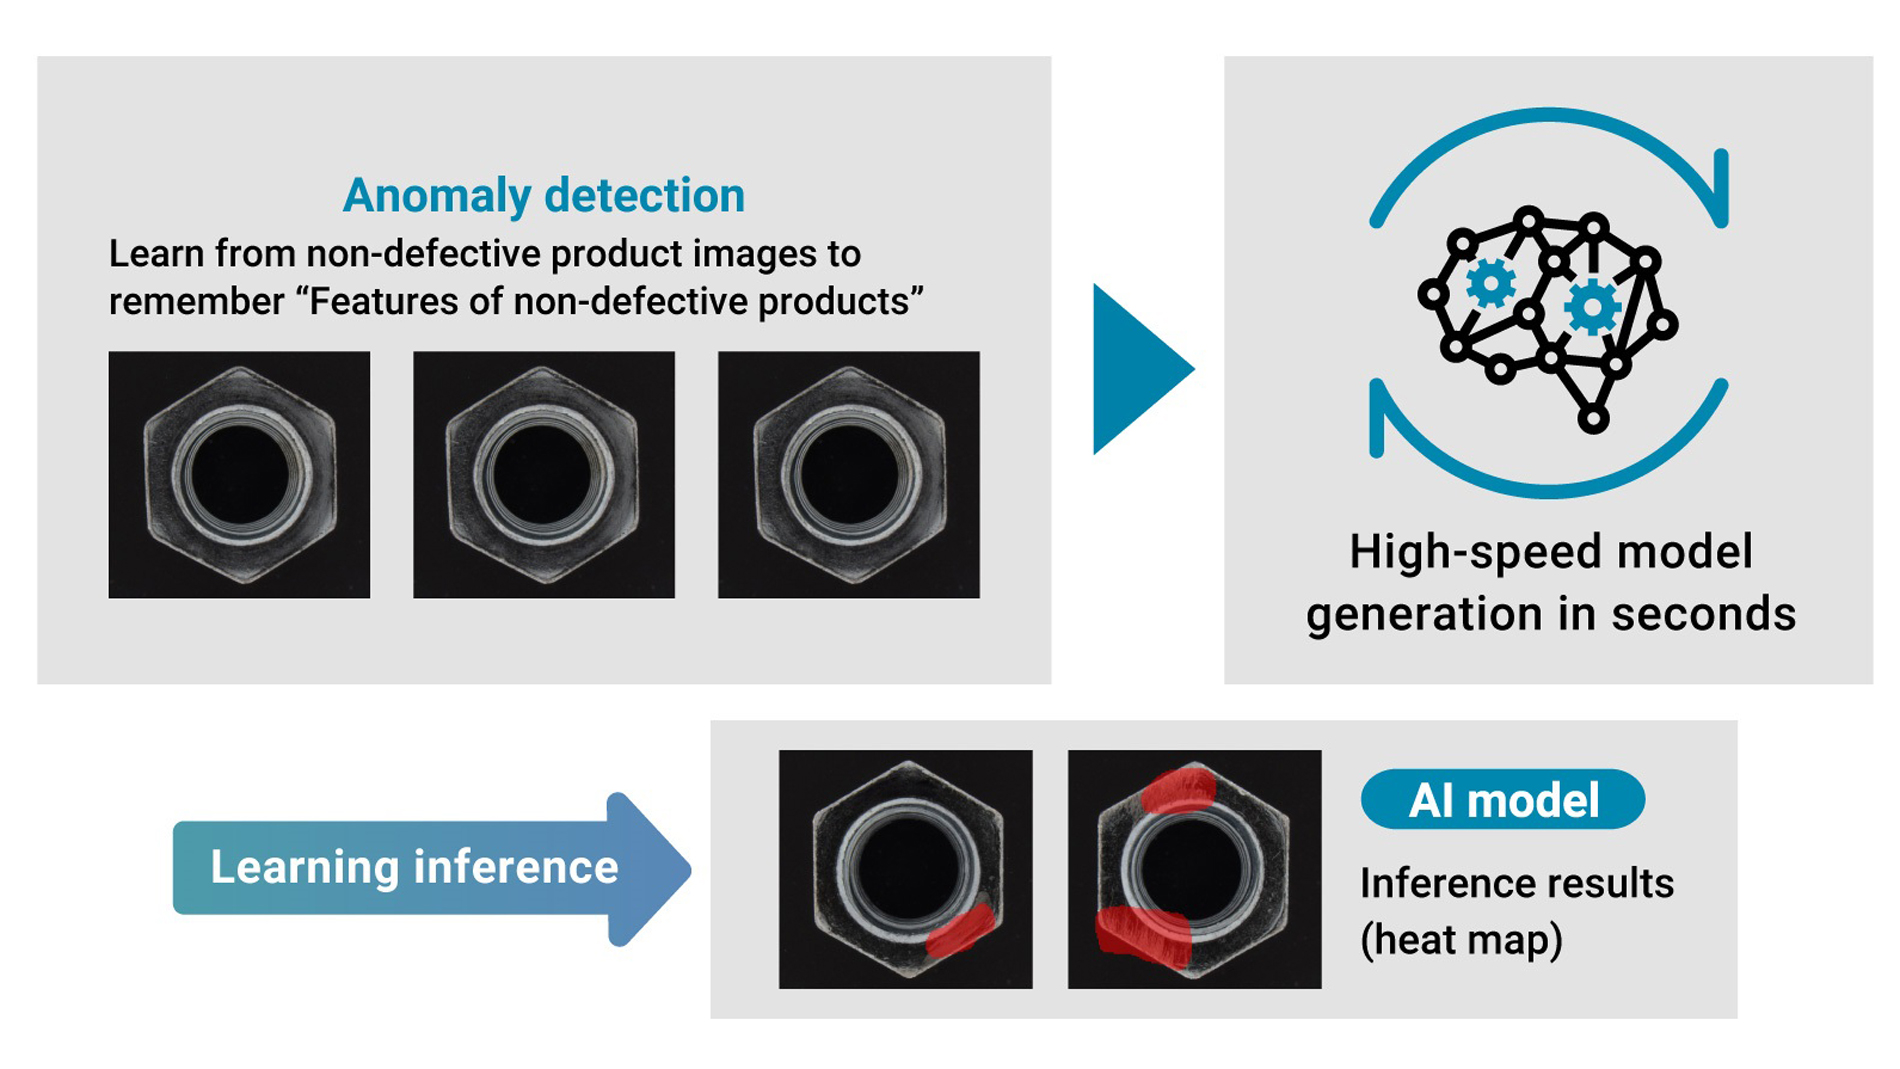
Dabei gibt es unterschiedliche Lernaufgaben. Ein Modell kann bestimmte bekannte Fehlerbilder erkennen. Ein anderer Ansatz lernt das Erscheinungsbild fehlerfreier Produkte und sucht anschließend nach Abweichungen davon. Mitsubishi unterscheidet in seinen Unterlagen entsprechend zwischen Anomalieerkennung und der Erkennung bestimmter Fehlerstellen.
Diese Unterscheidung ist wichtig. Ein System, das „anders als üblich“ erkennt, hat damit noch nicht automatisch die Ursache eines Mangels bestimmt. Umgekehrt deckt ein auf bestimmte Defekte trainiertes Modell nicht zwangsläufig jede neue Fehlerart ab. Welche Aussage ein Prüfergebnis erlaubt, hängt somit von der gewählten Methode und der konkreten Prüfaufgabe ab.
Software verbindet Lernen und Linienbetrieb
Mitsubishi Electric adressiert mit MELSOFT VIXIO die KI-basierte visuelle Inspektion. Die Software unterstützt das Zusammenstellen von Bilddatensätzen, die Vorverarbeitung, das Erstellen und Validieren von Modellen sowie deren Einbindung in einen Prüfablauf mit Kamera und speicherprogrammierbarer Steuerung. Damit reicht der Ansatz über das isolierte Training eines neuronalen Netzes hinaus.
Für die Anomalieerkennung kann VIXIO anhand von Gutteilbildern typische Merkmale fehlerfreier Produkte lernen. Im Betrieb sucht die Software nach Abweichungen von diesem Erscheinungsbild. Für bekannte Fehlerarten steht ein weiterer Ansatz zur Verfügung, der bestimmte Defektmuster erkennen soll, auch wenn sie ihre Position oder Größe verändern. Heatmaps markieren auffällige Bildbereiche und unterstützen die weitere Bewertung.
Der Hersteller beschreibt zudem die Kombination mit vorhandenen regelbasierten Prüfungen. Denkbar ist beispielsweise eine erste KI-basierte Sichtung, deren auffällige Ergebnisse anschließend gezielter geprüft werden. Ein solcher Ablauf ist von einer vollständig automatischen Ausschussentscheidung zu unterscheiden: Die KI kann auch eine Vorauswahl liefern, während die abschließende Bewertung beim Prüfpersonal bleibt.
Für den produktiven Einsatz werden die erzeugten Modelle in Aufgaben eingebunden, die das Zusammenspiel von Kamera, VIXIO und Steuerung festlegen. Damit wird aus dem Bildanalysemodell ein Teil des Maschinenablaufs – mit einem definierten Zeitpunkt für die Aufnahme und einer anschließenden Auswertung im Produktionsprozess.
Die Prüfung rückt in den Sensor
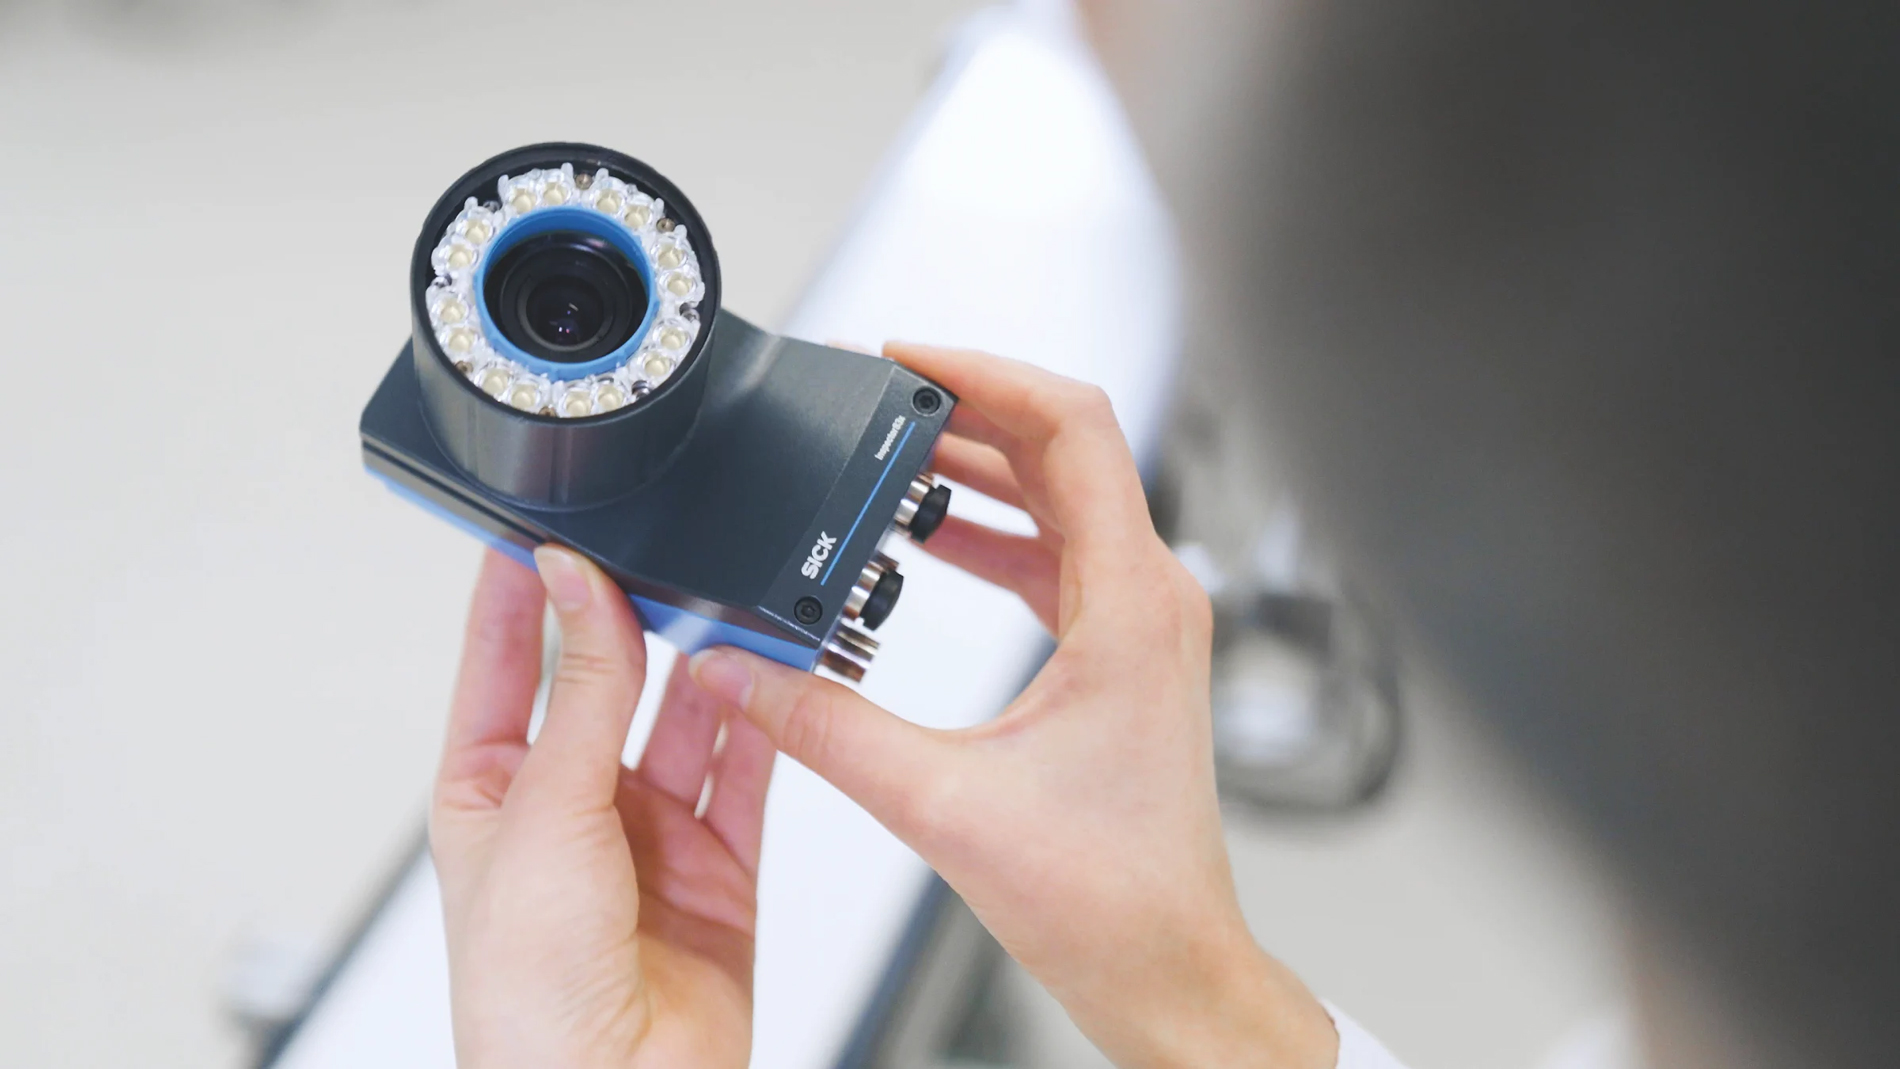
SICK verfolgt mit dem Inspector83x eine gerätenahe Umsetzung. Der Vision-Sensor nutzt die KI-gestützten Werkzeuge von Intelligent Inspection für Aufgaben wie Klassifikation und Anomalieerkennung. Das System wird mit Beispielbildern eingerichtet und führt die Auswertung auf dem Gerät aus.
Die Plattform verbindet dabei unterschiedliche Werkzeugklassen. Zum Funktionsumfang gehören je nach Konfiguration unter anderem Messen, Zählen, Identifizieren, Klassifizieren und Sortieren. Das Intelligent-Inspection-Werkzeugset ergänzt diese Aufgaben um Deep-Learning-basierte Bildanalysen. KI tritt damit nicht an die Stelle sämtlicher Bildverarbeitungsfunktionen, sondern erweitert deren Einsatzbereich.
Auch der Trainingsort ist vom späteren Ausführungsort zu unterscheiden. SICK beschreibt für umfangreiche Klassifikationsaufgaben das cloudbasierte dStudio: Vorsortierte und klassifizierte Bilder werden hochgeladen, um ein neuronales Netz zu trainieren. Die daraus entstandene KI-Anwendung läuft anschließend auf dem Sensor. Training in einer Cloud und lokale Prüfentscheidung sind somit zwei unterschiedliche Schritte derselben Anwendung.
Die Architektur ist vor allem dort interessant, wo das Prüfergebnis unmittelbar an der Maschine benötigt wird. Eine lokal ausgeführte Bildanalyse kann ihre Entscheidung an die Automatisierung weitergeben, ohne für jede einzelne Aufnahme eine externe Auswertung anzustoßen. SICK beschreibt dieses Prinzip als Inferenz auf dem Gerät mit Ausgabe der Ergebnisse an die Steuerung.
Regeln und KI in einem System
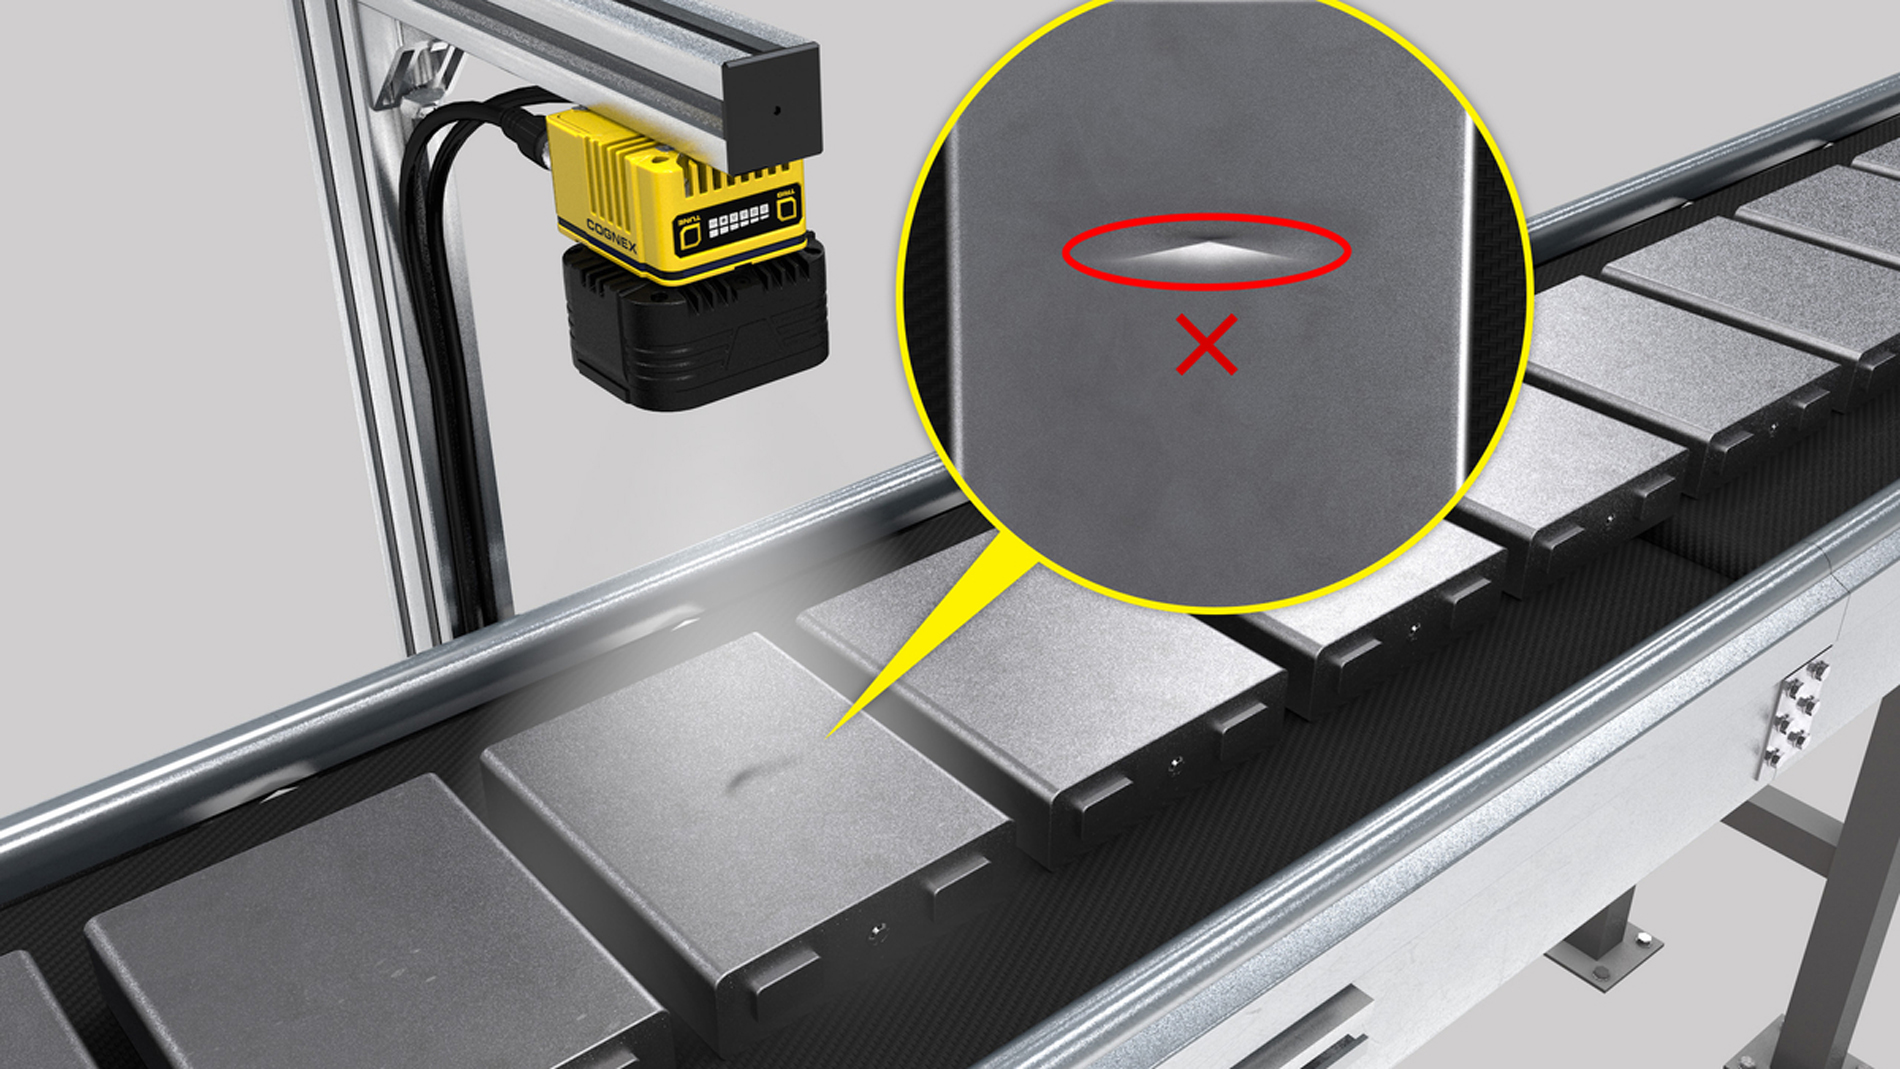
Cognex kombiniert beim In-Sight 3800 klassische Bildverarbeitungsalgorithmen mit KI-basiertem Edge Learning. Das System richtet sich sowohl an klar definierte Prüfaufgaben als auch an Anwendungen mit stärker variierenden Erscheinungsbildern. Zu den genannten Aufgaben gehören Fehlererkennung, Montagekontrolle und Zeichenerkennung.
Der Begriff Edge Learning bezeichnet hier einen anwendungsnahen KI-Ansatz auf dem Vision-System. Er soll Einrichtung und Einsatz lernender Prüfwerkzeuge vereinfachen. Cognex unterscheidet ihn von umfangreicheren Deep-Learning-Anwendungen, die für besonders komplexe Aufgaben mit hoher Variabilität vorgesehen sind. Damit ist Edge Learning keine pauschale Alternative für jede Bildanalyse, sondern eine zusätzliche Werkzeugklasse.
Für die Projektierung ist die Kombination entscheidend. Eine eindeutig definierte Geometrie muss nicht zwangsläufig von einem neuronalen Netz bewertet werden. Umgekehrt kann eine Oberfläche mit unregelmäßigen Defekten einen lernenden Ansatz rechtfertigen. Das In-Sight 3800 stellt beide Werkzeugwelten innerhalb einer gemeinsamen Entwicklungsumgebung bereit.
Die Prüfaufgabe entscheidet
Ob die Werkzeuge im Betrieb zuverlässig arbeiten, zeigt sich allerdings nicht im Training, sondern erst bei der Validierung mit Bildern aus realen Produktionsbedingungen und mit allen vorgesehenen Produktvarianten. Ebenso gilt: Eine Heatmap zeigt nur, wo das Modell eine Auffälligkeit sieht. Was diese technisch bedeutet und welche Folgen sie hat, muss im Prüfprozess festgelegt werden. Industrielle KI erweitert die automatisierte Qualitätsprüfung vor allem dort, wo feste Regeln die Erscheinungsvielfalt eines Produkts nur schwer erfassen. Sie kann aus Beispielen lernen, unregelmäßige Defekte hervorheben und unterschiedliche Varianten klassifizieren. Die Herstellerbeispiele zeigen jedoch ebenso deutlich, dass Bildaufnahme, klassische Prüfwerkzeuge, Modellvalidierung und Steuerungsintegration weiter zum Gesamtsystem gehören.
Der entscheidende Fortschritt liegt deshalb nicht in einer Kamera, die „irgendwie intelligent“ prüft. Er liegt in einer gezielten Aufteilung der Aufgaben: Regeln für eindeutig beschreibbare Merkmale, lernende Modelle für variable Erscheinungsbilder und ein festgelegter Umgang mit auffälligen Ergebnissen. So wird KI zu einem zusätzlichen Prüfwerkzeug – statt zu einer Blackbox, deren Gut-Schlecht-Entscheidung ungeprüft den Materialfluss bestimmt. [hjs]